精密弹簧公差控制难点解析:小榄镇力达五金弹簧厂谈行业技术标准
在精密仪器、汽车电子和医疗器械领域,弹簧看似结构简单,实则对尺寸公差、力学性能和疲劳寿命的要求极为苛刻。作为深耕弹簧加工行业多年的从业者,中山市小榄镇力达五金弹簧厂:五金弹簧,精密弹簧,异形弹簧,弹簧加工,五金配件在生产一线积累了不少关于公差控制的实战经验。今天就从技术标准的角度,聊聊精密弹簧公差控制到底难在哪里。
一、精密弹簧公差控制的核心参数
精密弹簧的公差体系并非单一维度,而是由多个相互关联的参数共同构成。以常见的压缩弹簧为例,关键控制点包括:
- 线径公差:通常控制在±0.01mm以内,线径偏差直接影响弹簧刚度,进而影响整个机构的力学表现。
- 外径/内径公差:精密级弹簧一般要求±0.05mm,异形弹簧因几何形状复杂,部分关键尺寸需控制在±0.03mm。
- 自由长度公差:依据弹簧指数不同,通常取±0.5%~±1.5%,长度过短或过长都会导致装配干涉。
- 圈数精度:总圈数与有效圈数的偏差需精确到±0.25圈,直接影响载荷-位移曲线的线性度。
- 端面垂直度:磨平端面的垂直度偏差一般不超过0.5°,否则在高速往复运动中容易产生偏载。
这些参数之间存在耦合关系——调整外径可能改变圈数分布,改变线径又会影响自由长度。中山市小榄镇力达五金弹簧厂在承接精密弹簧订单时,会先与客户确认哪几项参数属于"关键特性",再据此分配工艺裕度,避免面面俱到却处处妥协。
二、加工过程中公差失控的典型环节
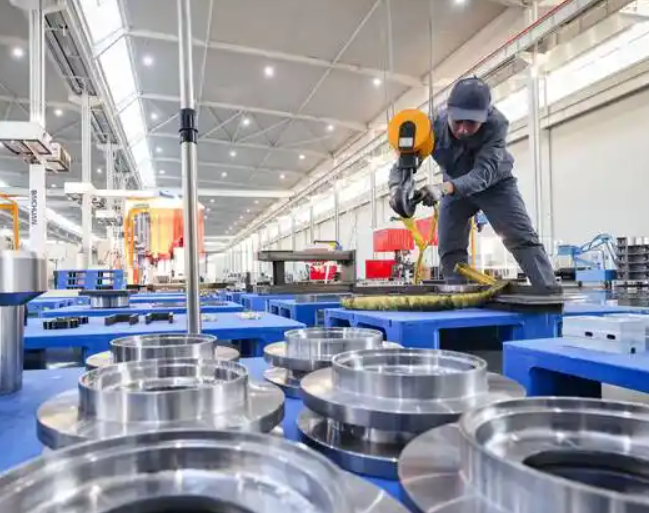
从卷簧到热处理再到表面处理,每一个工序都可能引入公差漂移。卷簧环节的送线速度波动、芯轴磨损、张力控制精度,都会反映在弹簧外径和圈数的一致性上。热处理过程中的温度均匀性和装炉方式,则决定了弹簧去应力后的尺寸稳定性——回火温度偏差10℃,自由长度可能产生0.1~0.3mm的变化。
磨端面工序看似简单,实际上砂轮粒度、进给速度和冷却条件都会影响端面平整度和垂直度。对于异形弹簧,折弯角度回弹量的补偿更是考验工艺经验,不同批次材料的屈服强度差异需要实时调整模具参数。表面电镀环节中,镀层厚度不均匀会导致外径尺寸出现额外偏差,这对公差要求±0.05mm以内的精密弹簧来说不可忽视。
关键注意事项
- 原材料入厂需逐批检测线径和抗拉强度,建立材料性能数据库,为后续工艺参数调整提供依据。
- 卷簧设备应配备在线激光测径仪,实现外径的实时监控与闭环反馈。
- 热处理后需放置24小时以上再进行尺寸复检,消除残余应力释放带来的尺寸漂移。
- 电镀前预留镀层厚度补偿量,通常按镀层厚度的1.5~2倍进行尺寸预修正。
三、常见问题与应对思路
实际生产中,客户反馈最多的问题集中在"批次间一致性"上——单件合格容易,批量稳定难。这背后往往是材料批次差异、模具磨损累积和设备热变形三重因素叠加的结果。中山市小榄镇力达五金弹簧厂的做法是建立模具寿命台账,在模具磨损达到临界值前主动更换,而非等到尺寸超差再补救。对于异形弹簧加工,则采用首件三坐标测量加巡检抽检的组合策略,确保几何公差全程受控。
另一个高频问题是弹簧端面磨削后的毛刺控制。毛刺不仅影响装配,还可能在使用中脱落造成污染。控制手段包括选用合适粒度的砂轮、优化磨削参数以及增加去毛刺工序。五金配件的配套弹簧对毛刺要求尤为严格,需要根据具体应用场景制定针对性的去毛刺方案。
精密弹簧的公差控制是一项系统工程,从材料选择、工艺设计到过程检测环环相扣。中山市小榄镇力达五金弹簧厂:五金弹簧,精密弹簧,异形弹簧,弹簧加工,五金配件——在实际生产中坚持用数据说话,把每一道工序的公差裕度算清楚、管到位,才能在批量交付中守住品质底线。对于有精密弹簧需求的客户,建议在图纸阶段就与加工方充分沟通关键尺寸的优先级,这往往比事后筛选更有成本优势。